汽配加工中精密冲压工艺的技术要点与精度控制方法
📅 2026-09-25
🔖 常州市武进大众汽车附件有限公司:汽车附件,汽车配件,车载零部件,汽配加工,汽车用品
在汽配加工领域,精密冲压是决定汽车附件与车载零部件结构强度、装配精度及使用寿命的核心工序。常州市武进大众汽车附件有限公司:汽车附件,汽车配件,车载零部件,汽配加工,汽车用品——这些产品的尺寸公差往往要控制在±0.02mm以内,对工艺设计提出极高要求。
一、模具间隙与刃口管理
冲裁间隙直接影响断面质量与毛刺高度。以厚度1.5mm的冷轧板为例,双边间隙取料厚的8%~10%时,光亮带占比可达65%以上。模具刃口需每5000~8000冲次进行研磨,否则毛刺高度会从0.03mm迅速恶化至0.1mm以上,导致汽车配件装配干涉。
二、多工位级进模的精度控制
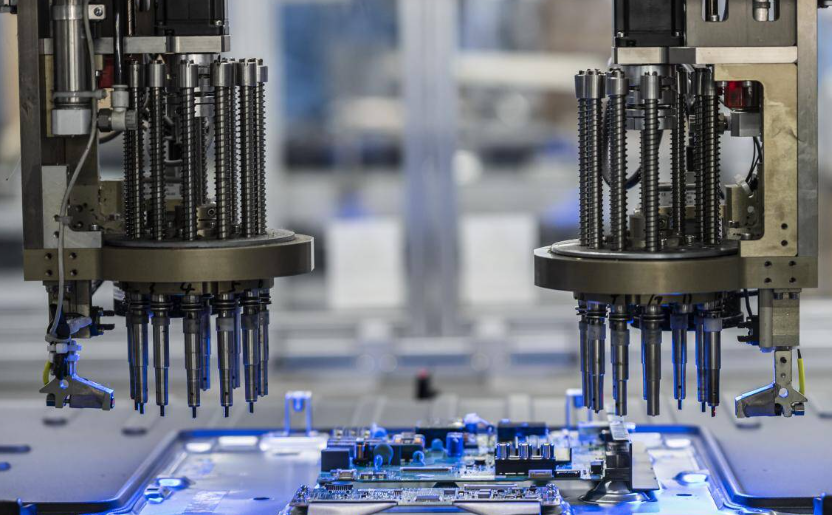
车载零部件批量大,多采用级进模连续冲压。要点包括:
- 导正销与导套配合:导正销直径公差控制在h6,导套内孔H7,保证条料送进重复定位精度≤0.01mm。
- 卸料板导向:采用滚珠导柱模架,卸料板与凸模间隙取0.005~0.01mm,防止细长凸模偏载折断。
- 压力机下死点补偿:高速冲床需开启下死点动态补偿功能,抵消机身热变形带来的0.02~0.05mm深度漂移。
三、回弹补偿与在线检测
弯曲工序中,高强钢回弹角可达3°~5°。常州市武进大众汽车附件有限公司在汽配加工中采用“过弯补偿+局部整形”方案,并在模具上集成压力传感器,实时监控冲压吨位波动。每2小时抽检5件,用三坐标测量机验证关键尺寸,数据自动上传SPC系统。
某款汽车用品支架原合格率仅82%,通过调整间隙至料厚9%、增加导正销数量、优化回弹补偿角后,合格率提升至97.6%,单件成本下降0.15元。
精密冲压的精度控制没有捷径,靠的是模具细节、过程监控与数据闭环的持续打磨。